ติดตามข่าวสารล่าสุดเกี่ยวกับการพัฒนาล่าสุดของ Zhuoyan รวมถึงข่าวสารของบริษัท ความก้าวหน้าทางเทคโนโลยี ข้อมูลเชิงลึกในอุตสาหกรรม และข้อมูลเกี่ยวกับความร่วมมือด้านการวิจัยและพัฒนาของเรา และความสำเร็จที่ได้รับการยอมรับ
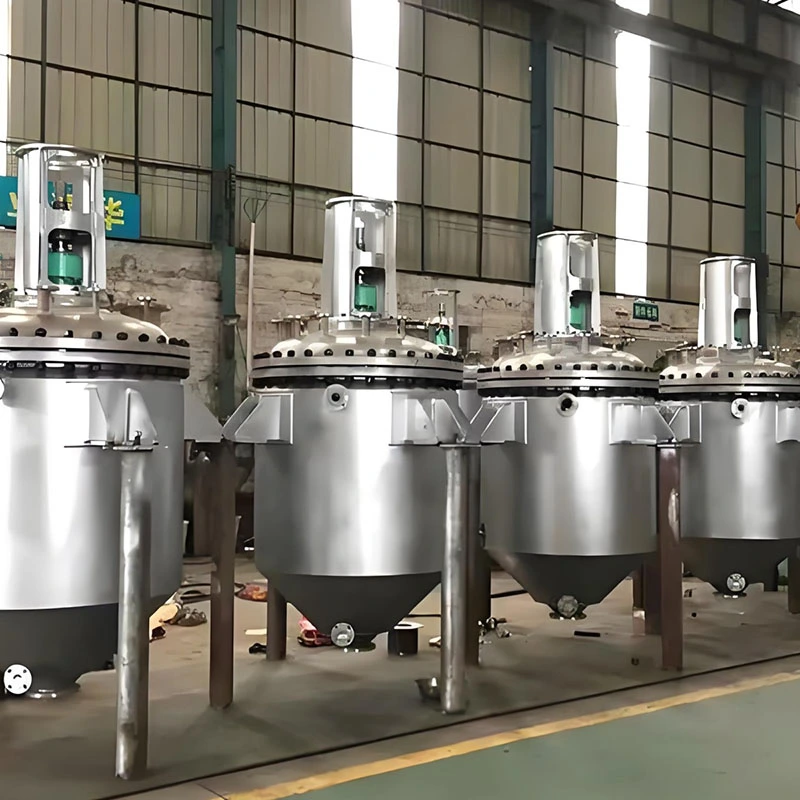
อุปกรณ์กำจัดซัลเฟอร์ไรเซชันทำงานภายใต้สภาวะทางเคมีและความร้อนที่ต้องการ โดยเฉพาะอย่างยิ่งเมื่อสัมผัสกับตัวกลางปฏิกิริยาที่มีฤทธิ์กัดกร่อนและกระแสกระบวนการที่มีอุณหภูมิสูง การเลือกสารเคลือบป้องกันการกัดกร่อนที่เหมาะสมต้องคำนึงถึงองค์ประกอบทางเคมี อุณหภูมิในการทำงาน วัสดุของพื้นผิว โครงสร้างอุปกรณ์ และความหนาของสารเคลือบที่ต้องการ
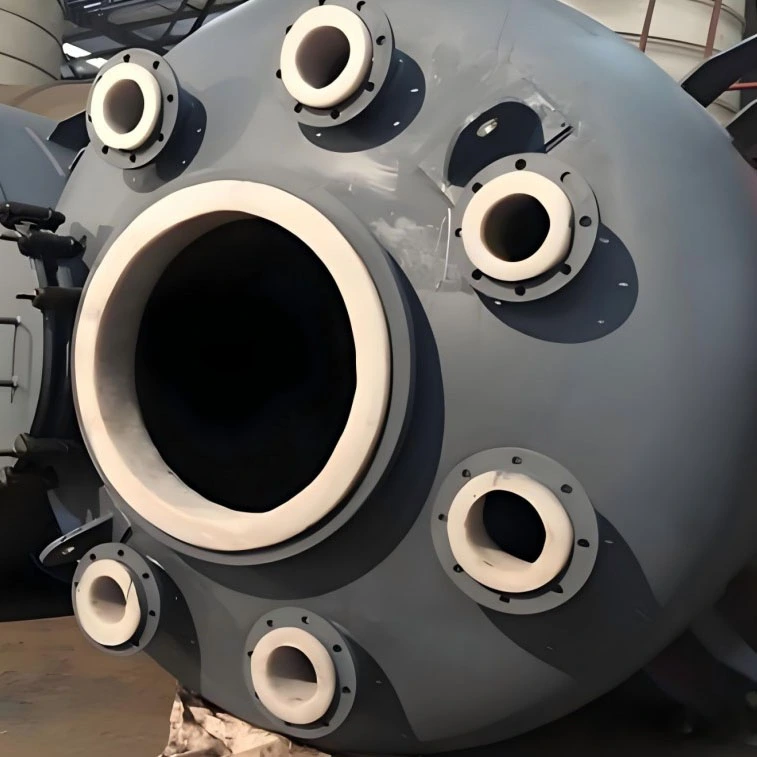
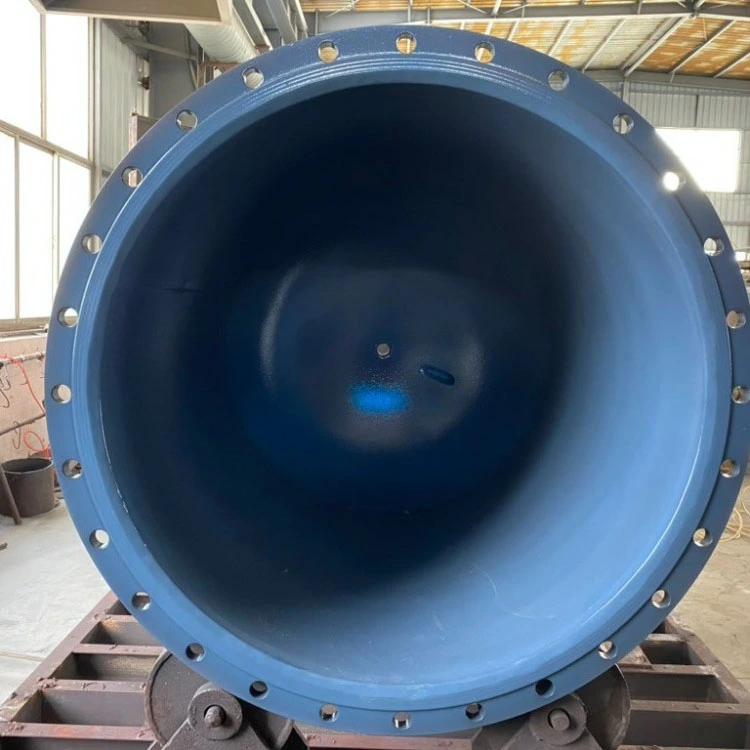
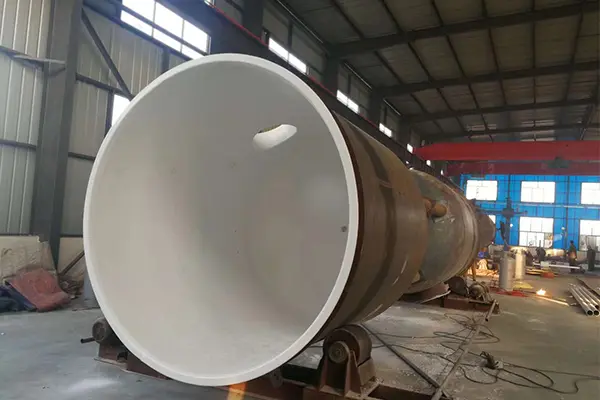
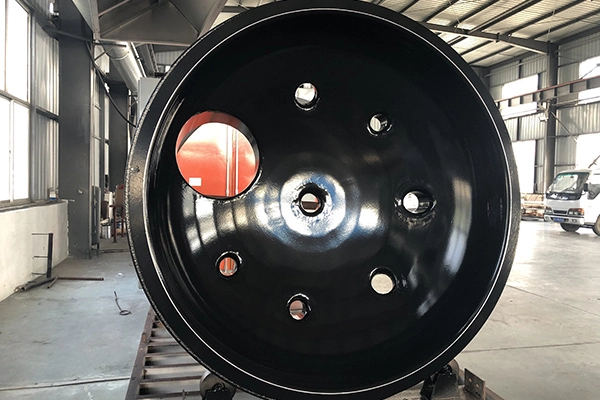
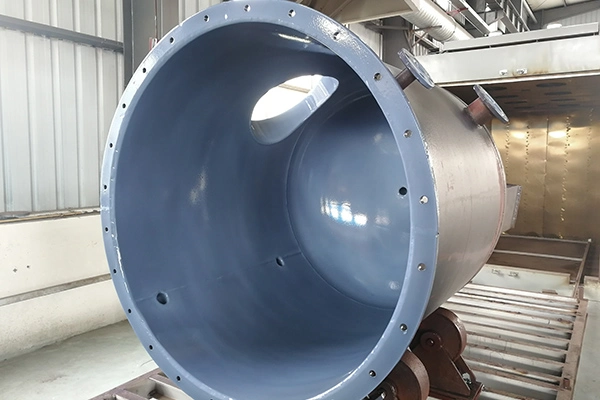
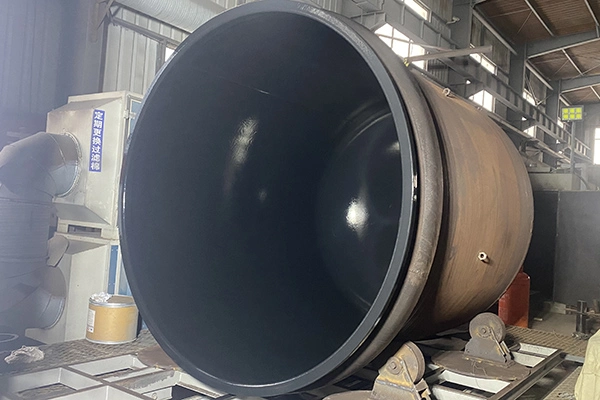
ตัวเลือกการเคลือบทั่วไปสำหรับการใช้งานป้องกันการกัดกร่อนทางอุตสาหกรรม ได้แก่ PFA, FEP, ETFE (F40) และ HALAR (F30) วัสดุและวิธีการใช้งานที่เหมาะสมขึ้นอยู่กับการกำหนดค่าอุปกรณ์เฉพาะและเงื่อนไขการบริการ สำหรับคอนเดนเซอร์แบบกำจัดซัลเฟอร์ไรเซชันแบบเปียก จำเป็นต้องให้ความสนใจเป็นพิเศษที่พื้นผิวการปิดผนึกแบบแปลน แผ่นท่อ กริดภายใน และถังกรดรูปตัว U ด้านล่าง ซึ่งความสม่ำเสมอของการเคลือบ รูปทรงที่ซับซ้อน และการสัมผัสความร้อนอาจส่งผลต่อประสิทธิภาพในระยะยาว
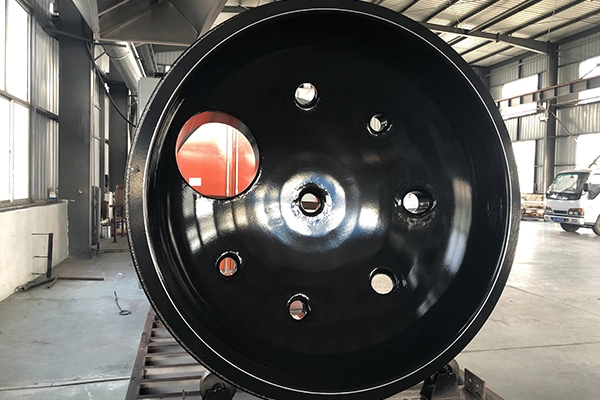
ขนาดชิ้นงานสูงสุดที่ระบุสำหรับการพ่นคือ Ø3.8 ม. × 3.8 ม. × 8.2 ม. ความเหมาะสมของขนาดเหล่านี้ควรได้รับการยืนยันโดยเทียบกับรูปทรงของชิ้นงานจริงและข้อกำหนดของกระบวนการเคลือบที่เลือก
ก่อนที่จะเลือกการเคลือบป้องกันการกัดกร่อนสำหรับอุปกรณ์กำจัดกำมะถัน ควรกำหนดสภาพแวดล้อมการทำงานให้ชัดเจน ข้อมูลต่อไปนี้มีความสำคัญอย่างยิ่ง:
เงื่อนไขเหล่านี้เป็นพื้นฐานสำหรับการประเมินความเข้ากันได้ของสารเคมี การเลือกการเคลือบ ข้อกำหนดการใช้งาน และเกณฑ์การตรวจสอบ ไม่ควรเลือกวัสดุเคลือบโดยพิจารณาจากความต้านทานการกัดกร่อนโดยทั่วไปเพียงอย่างเดียว ความเหมาะสมจะต้องได้รับการยืนยันสำหรับองค์ประกอบทางเคมีที่เกิดขึ้นจริงและสภาพแวดล้อมในการทำงาน
วัสดุเคลือบฟลูออโรโพลีเมอร์หลายชนิดถูกนำมาใช้ในงานป้องกันการกัดกร่อนทางอุตสาหกรรม แต่ละชนิดมีลักษณะเฉพาะของวัสดุ และควรพิจารณาตัวเลือกที่เหมาะสมตามสื่อของกระบวนการ อุณหภูมิ วัสดุพิมพ์ และการกำหนดค่าอุปกรณ์
| วัสดุเคลือบ | ข้อควรพิจารณาในการสมัคร |
|---|---|
| พีเอฟเอ | พิจารณาสำหรับการใช้งานที่ต้องการความทนทานต่อสารเคมีและพื้นผิวภายในเคลือบฟลูออโรโพลีเมอร์ โดยขึ้นอยู่กับเงื่อนไขการบริการที่ระบุ |
| กพ | ใช้สำหรับการใช้งานป้องกันการกัดกร่อนที่เลือกซึ่งคุณสมบัติของวัสดุและขีดจำกัดการใช้งานตรงตามข้อกำหนดของกระบวนการ |
| เอทีเอฟอี (F40) | ใช้สำหรับงานเคลือบที่ระบุ รวมถึงส่วนประกอบคอนเดนเซอร์ที่เลือก ตามอุณหภูมิและสภาวะทางเคมีที่ต้องการ |
| ฮาลาร์ (F30) | ใช้สำหรับงานเคลือบป้องกันการกัดกร่อนทางอุตสาหกรรมบางประเภท ความเหมาะสมต้องได้รับการยืนยันสำหรับสารเคมีตัวกลางและสภาพแวดล้อมการทำงานโดยเฉพาะ |
ความต้านทานการกัดกร่อนและประสิทธิภาพอุณหภูมิของวัสดุเหล่านี้ไม่เหมือนกัน องค์ประกอบทางเคมี ความเข้มข้น ระยะเวลาการสัมผัส โครงสร้างการเคลือบ และสภาวะที่ส่วนประกอบของอุปกรณ์แต่ละชิ้นประสบ ควรได้รับการตรวจสอบก่อนที่ระบบการเคลือบจะเสร็จสิ้น
ความหนาของสีเคลือบป้องกันการกัดกร่อนที่ระบุมีตั้งแต่ 0.3 มม. ถึง 1.5 มม. ขึ้นอยู่กับความต้องการของลูกค้าและระบบการเคลือบที่เลือก ควรกำหนดความหนาที่ต้องการก่อนการผลิตและตรวจสอบโดยใช้วิธีการตรวจสอบที่เหมาะสมกับการเคลือบและการออกแบบอุปกรณ์
ความสม่ำเสมอเป็นสิ่งสำคัญอย่างยิ่งบริเวณช่องเปิด พื้นผิวซีลหน้าแปลน และพื้นที่อื่นๆ ที่มีความซับซ้อนทางเรขาคณิต การสะสมของการเคลือบมากเกินไปหรือการใช้งานที่ไม่สม่ำเสมออาจรบกวนขนาดส่วนประกอบที่ต้องการและการเตรียมการซีล การเคลือบเสร็จแล้วควรเป็นไปตามความหนาและเกณฑ์การยอมรับที่ตกลงกันไว้
วัสดุพื้นผิวที่ใช้ป้องกันการกัดกร่อนทางอุตสาหกรรม ได้แก่:
การเตรียมพื้นผิวและขั้นตอนการใช้งานที่เหมาะสมขึ้นอยู่กับวัสดุพื้นผิว ไม่ใช่ทุกกระบวนการเคลือบจะเหมาะกับทุกพื้นผิว ดังนั้น ความเข้ากันได้ การเตรียมพื้นผิว และการยึดเกาะควรได้รับการประเมินสำหรับการผสมผสานเฉพาะของสารเคลือบและวัสดุฐาน
กระบวนการพ่นแบบควบคุมถือเป็นสิ่งสำคัญเพื่อให้บรรลุสภาวะการเคลือบที่กำหนด ขั้นตอนที่แน่นอนขึ้นอยู่กับวัสดุ วัสดุพิมพ์ รูปทรงของอุปกรณ์ และข้อกำหนดในการผลิตที่เลือก
ควรควบคุมพารามิเตอร์กระบวนการตามวัสดุและวัสดุพิมพ์ที่เลือก ควรให้ความสนใจเป็นพิเศษกับความสม่ำเสมอของการเคลือบและการป้องกันการเคลือบรอบๆ รู ใบหน้าหน้าแปลน และบริเวณที่สำคัญอื่นๆ
สีเคลือบที่ระบุได้แก่:
ควรยืนยันความพร้อมของสีสำหรับวัสดุเคลือบที่เลือกและข้อกำหนดการใช้งาน
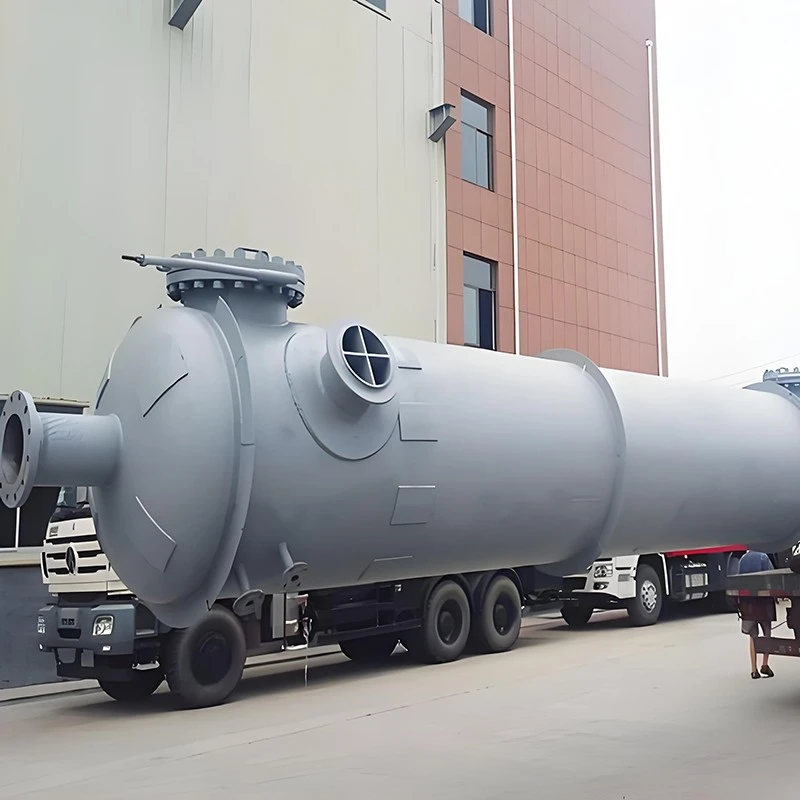
คอนเดนเซอร์กำจัดซัลเฟอร์ไรเซชันแบบเปียกอาจกำหนดค่าในแนวตั้งหรือแนวนอน โครงสร้างภายในและสภาวะการทำงานแตกต่างกัน ดังนั้นควรประเมินการเลือกวัสดุเคลือบ ข้อกำหนดด้านความหนา และรายละเอียดการก่อสร้างสำหรับแต่ละส่วนประกอบ แทนที่จะใช้อย่างเท่าเทียมกันทั่วทั้งคอนเดนเซอร์
คอนเดนเซอร์กำจัดซัลเฟอร์ไรเซชันแบบเปียกในแนวตั้งอธิบายว่ามีส่วนหลักสี่ส่วน: ฝาครอบด้านบน แผ่นท่อด้านบน แผ่นท่อด้านล่าง และถังกรดรูปตัว U ด้านล่าง แต่ละส่วนมีอุณหภูมิสัมผัสและข้อกำหนดการเคลือบที่แตกต่างกัน
| ส่วนประกอบ | การเคลือบที่ระบุ | ความหนาของการเคลือบ | อุณหภูมิสัมผัสที่ระบุ | ข้อควรพิจารณาที่สำคัญ |
|---|---|---|---|---|
| ฝาครอบด้านบน | การฉีดพ่น ETFE (F40) หรือ HALAR (F30) | 1 มม | ไม่เกิน 120°C | รักษาพื้นผิวซีลหน้าแปลนให้ปราศจากการเคลือบผิวและรักษาความหนาของการเคลือบให้สม่ำเสมอ |
| แผ่นท่อด้านบน | การฉีดพ่น ETFE (F40) หรือ HALAR (F30) | 1 มม | ไม่เกิน 150°C | ป้องกันไม่ให้สารเคลือบวิ่งรอบๆ รูและรักษาความครอบคลุมทั่วแผ่นให้สม่ำเสมอ |
| แผ่นท่อล่าง | การฉีดพ่น PFA | 1 มม | ประมาณ 260°C | ให้ความสนใจเป็นพิเศษกับรู หลีกเลี่ยงการเคลือบและความหนาไม่สม่ำเสมอ |
| ถังกรดรูปตัว U ด้านล่าง | ซับ PTFE หรือการฉีดพ่น PFA | เพื่อยืนยันสำหรับกระบวนการที่เลือก | อุณหภูมิการใช้งานสูงสุดระบุไว้ที่ 290°C | รูปทรงที่ซับซ้อนและสภาวะความร้อนที่มีความต้องการสูงจำเป็นต้องมีการตรวจสอบโครงสร้างและการป้องกันโดยเฉพาะ |
มีการระบุการพ่น ETFE (F40) หรือ HALAR (F30) สำหรับฝาครอบด้านบน โดยมีความหนาของการเคลือบ 1 มม. และอุณหภูมิสัมผัสที่ระบุไม่เกิน 120°C พื้นผิวการซีลแบบแปลนจำเป็นต้องได้รับการดูแลเป็นพิเศษ เนื่องจากการเคลือบผิวหรือการสะสมมากเกินไปอาจส่งผลต่อส่วนต่อประสานการซีล การเคลือบควรมีความสม่ำเสมอทั่วทั้งพื้นผิวที่กำหนด
แผ่นท่อด้านบนระบุไว้สำหรับการพ่น ETFE (F40) หรือ HALAR (F30) โดยมีความหนา 1 มม. และอุณหภูมิสัมผัสที่ระบุไม่เกิน 150°C รูต้องมีการควบคุมการใช้งานอย่างระมัดระวังเพื่อป้องกันการเคลือบผิวและรักษารูปทรงที่ต้องการ
PFA spraying is specified for the lower tube plate, with a thickness of 1 mm and a stated contact temperature of approximately 260°C. เนื่องจากเพลตมีหลายรูและการเปลี่ยนผ่าน ความสม่ำเสมอของการเคลือบและการควบคุมการสะสมของวัสดุจึงเป็นสิ่งสำคัญในการพิจารณาการตรวจสอบ
มีการระบุตัวเลือกการก่อสร้างสองแบบสำหรับถังกรดรูปตัวยูด้านล่าง: ซับใน PTFE และการพ่น PFA รูปทรงของถังสามารถทำให้กระบวนการใดกระบวนการหนึ่งมีความท้าทาย ในขณะที่อุณหภูมิการใช้งานสูงสุดที่ระบุไว้อาจสูงถึง 290°C
ข้อมูลการออกแบบที่ให้มาจะระบุชั้นอิฐทนกรดขนาด 300–500 มม. บนพื้นผิวเคลือบ เพื่อช่วยจำกัดการสัมผัสและผลกระทบจากความร้อนโดยตรง เมื่อพิจารณาถึงสภาวะอุณหภูมิที่ต้องการ วัสดุเคลือบ ชั้นป้องกัน รายละเอียดส่วนต่อประสาน และการก่อสร้างที่สมบูรณ์ควรได้รับการตรวจสอบเทียบกับข้อกำหนดของกระบวนการจริงก่อนที่การออกแบบจะเสร็จสิ้น
คอนเดนเซอร์กำจัดซัลเฟอร์ไรเซชันแบบเปียกแนวนอนอธิบายว่ามีส่วนหลักห้าส่วน ได้แก่ ฝาครอบด้านบน แผ่นกริดไล่ฝ้า ส่วนท่อสามส่วน แผ่นกริดบรรจุ และถังกรดรูปตัว U ด้านล่าง
| ส่วนประกอบ | การเคลือบที่ระบุ | ความหนาของการเคลือบ | อุณหภูมิสัมผัสที่ระบุ | ข้อควรพิจารณาที่สำคัญ |
|---|---|---|---|---|
| ฝาครอบด้านบน | การฉีดพ่น PFA | 1 มม | ประมาณ 180°C | Confirm coating uniformity and the condition of relevant connection surfaces. |
| แผ่นกริดไล่ฝ้า | การฉีดพ่น PFA | 1 มม | ประมาณ 180°C | ตรวจสอบความครอบคลุมของโครงสร้างกริดและรูปทรงที่ซับซ้อน |
| ส่วนท่อสามส่วน | การฉีดพ่น PFA | 1 มม | ประมาณ 200–250°C | ตรวจสอบความเหมาะสมของการเคลือบสำหรับอุณหภูมิที่ระบุและตัวกลางในกระบวนการจริง |
| บรรจุแผ่นตะแกรง | ที่จะได้รับการยืนยัน | ที่จะได้รับการยืนยัน | ที่จะได้รับการยืนยัน | กำหนดข้อกำหนดในการเคลือบและการใช้งานจากเงื่อนไขการบริการเฉพาะของส่วนประกอบ |
| ถังกรดรูปตัว U ด้านล่าง | ซับ PTFE หรือการฉีดพ่น PFA | เพื่อยืนยันสำหรับกระบวนการที่เลือก | อุณหภูมิการใช้งานสูงสุดระบุไว้ที่ 280°C | ทบทวนวิธีการก่อสร้าง รูปทรงที่ซับซ้อน และการป้องกันความร้อนที่จำเป็น |
การฉีดพ่น PFA ได้รับการระบุไว้สำหรับฝาครอบด้านบนและแผ่นตะแกรงไล่ฝ้า โดยมีความหนาของการเคลือบ 1 มม. และอุณหภูมิสัมผัสที่ระบุที่ประมาณ 180°C แผ่นกริดไล่ฝ้ามีรูปทรงพื้นผิวที่ซับซ้อนมากกว่าแผ่นเรียบ ทำให้การครอบคลุมและการตรวจสอบสม่ำเสมอมีความสำคัญอย่างยิ่ง
ส่วนท่อสามส่วนระบุไว้สำหรับการพ่น PFA ที่ความหนา 1 มม. โดยมีช่วงอุณหภูมิสัมผัสที่ระบุไว้ประมาณ 200–250°C ข้อมูลจำเพาะของการเคลือบควรได้รับการประเมินโดยเทียบกับตัวกลางในกระบวนการจริงและรอบการทำงาน รวมถึงความแปรผันของอุณหภูมิระหว่างการทำงาน
แผ่นตะแกรงบรรจุถูกระบุว่าเป็นหนึ่งในห้าส่วนหลักของคอนเดนเซอร์แนวนอน แต่ไม่ได้ระบุวัสดุเคลือบ ความหนา และอุณหภูมิสัมผัสเฉพาะไว้ในข้อมูลที่ให้มา ควรยืนยันพารามิเตอร์เหล่านี้ตามเงื่อนไขการทำงานจริงของส่วนประกอบและข้อกำหนดในการป้องกันการกัดกร่อน
การซับ PTFE และการพ่น PFA ได้รับการระบุว่าเป็นวิธีการก่อสร้างที่เป็นไปได้สำหรับถังกรดรูปตัวยูด้านล่าง รูปร่างที่ซับซ้อนของส่วนประกอบอาจทำให้การเคลือบหรือการติดตั้งซับในทำได้ยาก และอุณหภูมิการบริการสูงสุดที่ระบุไว้อาจสูงถึง 280°C
ข้อมูลการออกแบบที่ให้มาระบุชั้นอิฐทนกรด 300–500 มม. เหนือพื้นผิวเคลือบเพื่อช่วยลดการสัมผัสความร้อนและผลกระทบโดยตรง ความเหมาะสมของการจัดการป้องกันนี้ควรได้รับการประเมินโดยเป็นส่วนหนึ่งของการออกแบบอุปกรณ์ที่สมบูรณ์ รวมถึงโปรไฟล์อุณหภูมิจริงและข้อกำหนดของระบบการเคลือบหรือซับใน
ค่าอุณหภูมิที่ระบุไว้สำหรับส่วนคอนเดนเซอร์แต่ละตัวเป็นอินพุตการออกแบบเฉพาะการใช้งาน ไม่ควรตีความว่าเป็นขีดจำกัดการปฏิบัติงานสากลสำหรับอุปกรณ์ PFA, FEP, ETFE, HALAR หรือ PTFE
ความเหมาะสมที่แท้จริงของการเคลือบหรือซับในขึ้นอยู่กับหลายปัจจัย:
ก่อนที่จะเลือกวัสดุเคลือบหรืออนุมัติการออกแบบคอนเดนเซอร์ ควรตรวจสอบอุณหภูมิที่ระบุและรายละเอียดการก่อสร้างกับสภาวะกระบวนการจริง ในกรณีที่ส่วนประกอบทำงานใกล้ขีดจำกัดของวัสดุที่ระบุ การประกอบทั้งชิ้นและมาตรการป้องกันเพิ่มเติมใดๆ จำเป็นต้องได้รับการดูแลเป็นพิเศษ
การฉีดพ่นป้องกันการกัดกร่อนสำหรับอุปกรณ์กำจัดกำมะถันต้องคำนึงถึงวัสดุเคลือบ พื้นผิว ความหนา รูปทรงของอุปกรณ์ อุณหภูมิในการทำงาน และความเข้ากันได้ทางเคมีร่วมกัน PFA, FEP, ETFE (F40) และ HALAR (F30) มีตัวเลือกวัสดุที่แตกต่างกันสำหรับการใช้งานทางอุตสาหกรรมที่เลือก แต่ตัวเลือกสุดท้ายจะต้องขึ้นอยู่กับเงื่อนไขการบริการจริง
คอนเดนเซอร์กำจัดซัลเฟอร์ไดออกไซด์แบบเปียกจำเป็นต้องมีการประเมินทีละส่วนประกอบ เนื่องจากฝาปิดด้านบน แผ่นท่อ โครงสร้างกริด และถังกรดรูปตัว U ด้านล่างอาจมีอุณหภูมิที่แตกต่างกันและนำเสนอความท้าทายในการเคลือบที่แตกต่างกัน ควรให้ความสนใจเป็นพิเศษกับพื้นผิวการปิดผนึกของหน้าแปลน รู รูปทรงที่ซับซ้อน และส่วนประกอบที่ต้องสัมผัสกับสภาวะความร้อนที่มีความต้องการสูง
ข้อมูลการปฏิบัติงานที่ชัดเจน กระบวนการเคลือบที่เหมาะสม เกณฑ์การตรวจสอบที่กำหนด และการตรวจสอบโครงสร้างที่สมบูรณ์เป็นพื้นฐานสำหรับสารละลายป้องกันการกัดกร่อนที่เหมาะสม ข้อกำหนดคุณสมบัติการเคลือบขั้นสุดท้ายและการเตรียมการป้องกันควรได้รับการยืนยันโดยเทียบกับการออกแบบอุปกรณ์และข้อกำหนดกระบวนการจริงก่อนการผลิตและการใช้งาน